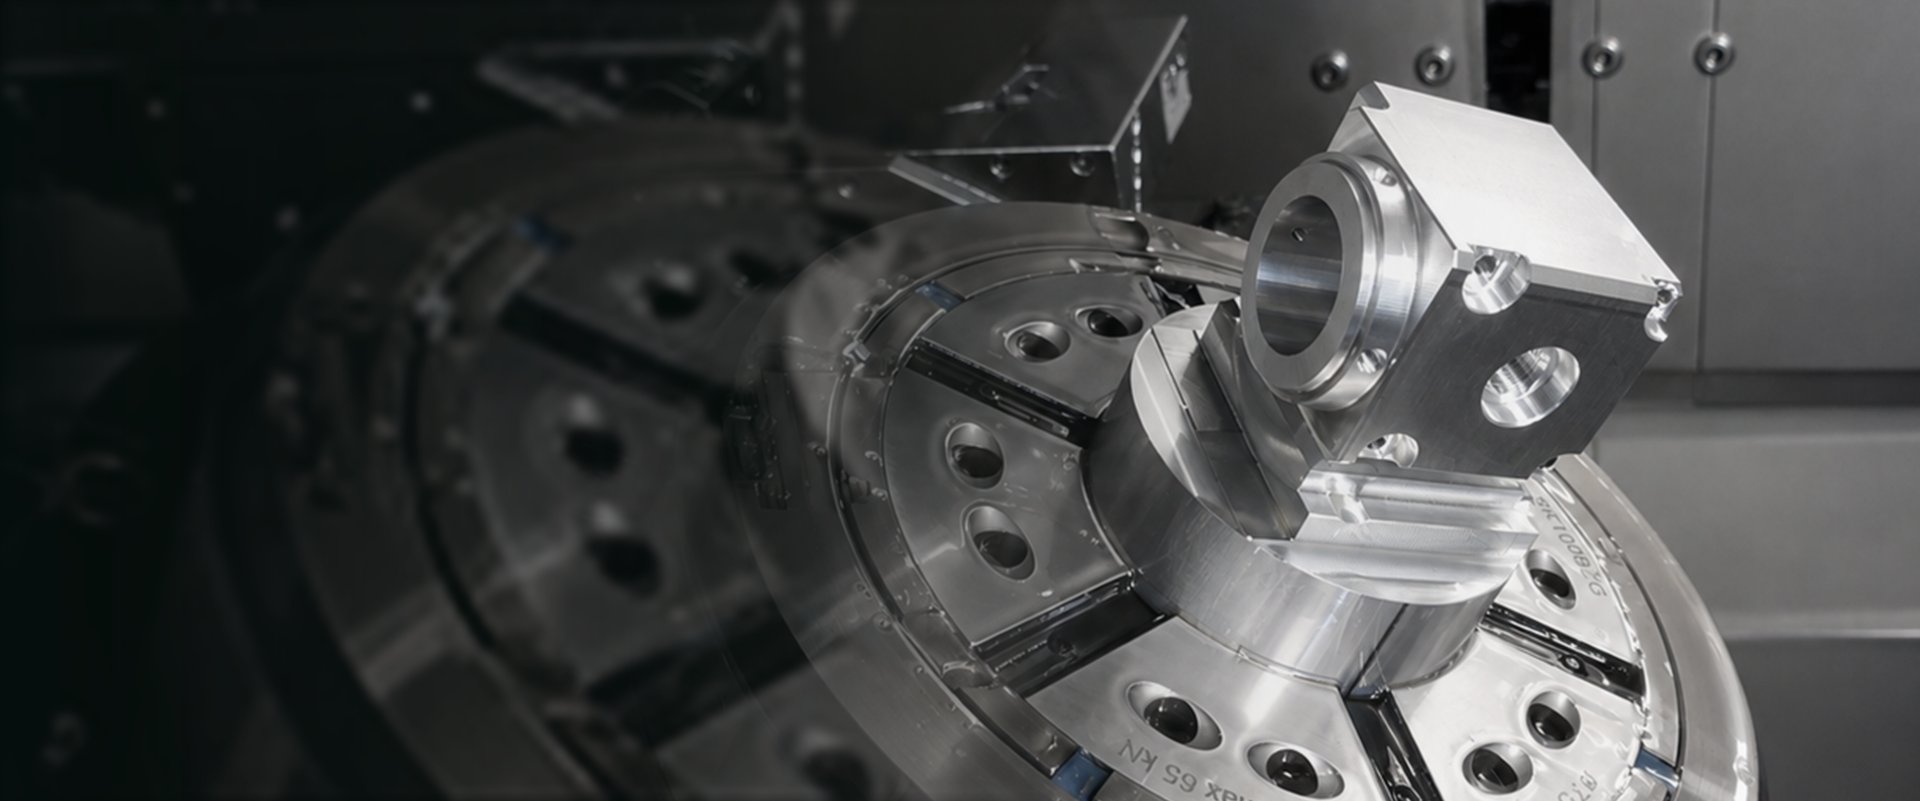
CNC-Fräsen – präzise Bauteile bis zur 5-Achs-Simultanbearbeitung
Das CNC-Fräsen ist das Rückgrat der Zerspanung: Aus dem Vollen entstehen Bauteile mit komplexen Konturen, engen Toleranzen und hoher Oberflächengüte. Auf unseren 5-Achs-Bearbeitungszentren fertigen wir Frästeile aus Titan, Edelstahl, Aluminium und hochfesten Stählen – vom Musterteil mit Blick auf die Serie bis zur automatisierten Serienfertigung.
Beim Fräsen trägt ein rotierendes Werkzeug Material vom feststehenden
Werkstück ab. Gesteuert wird die Bewegung von der CNC, die Werkzeug
und Werkstück in mehreren Achsen zueinander positioniert. Je nach
Bauteil kommen dabei unterschiedlich viele Achsen zum Einsatz – von
der einfachen 3-Achs-Bearbeitung bis zur 5-Achs-Simultanbearbeitung,
bei der sich alle fünf Achsen gleichzeitig bewegen.
CNC-Fräsen Lohnfertigung
Sie möchten Frästeile fertigen lassen oder suchen einen
CNC-Fräsen Dienstleister für wiederkehrende Serien? Wir prüfen
Zeichnung, 3D-Daten, Werkstoff, Toleranzen und Losgröße mit Blick
auf Frässtrategie, Spannkonzept und wirtschaftliche Serienfähigkeit.
Achsen
3-, 4- und 5-Achs-Bearbeitung im Überblick
Bearbeitungsart
Bewegte Achsen
Typischer Einsatz
Merkmal
3-Achs-Fräsen
X, Y, Z
flache und prismatische Bauteile
einfach, wirtschaftlich, begrenzte Zugänglichkeit
4-Achs-Fräsen
X, Y, Z + eine Drehachse
Bauteile mit umlaufenden Bearbeitungen
mehrere Seiten in einer Aufspannung
5-Achs-Bearbeitung (3+2)
X, Y, Z, Werkzeug in fester Schwenkstellung
schräge Flächen und Bohrungen
kurze, steife Werkzeuge, gute Zugänglichkeit
5-Achs-Simultanbearbeitung
alle fünf Achsen gleichzeitig
Freiformflächen, komplexe Konturen
beste Oberflächen, optimale Werkzeuganstellung
Spektrum
Fertigungsspektrum beim CNC-Fräsen
Diese Eckdaten bestimmen, ob ein Frästeil wirtschaftlich bei uns läuft.
Genauso wichtig wie das, was wir können, ist eine ehrliche Abgrenzung.
Diese Bauteile passen nicht zu unserem Fertigungskonzept:
Bauteile außerhalb des Störkreises von Ø 350 mm
Bauteile über 500 mm Länge
Reine Drehteile ohne Fräsbearbeitung
Einfache Bauteile, etwa ein Vierkant mit Bohrung und Gewinde
Einmalige Musterteile ohne Perspektive auf eine spätere Serie
Diese Abgrenzung spart beiden Seiten Zeit: Wir konzentrieren uns auf
komplexe Frästeile, bei denen unsere Maschinen- und Prozesskompetenz
einen echten Unterschied macht.
Worauf es beim CNC-Fräsen ankommt
Weniger Aufspannungen bedeuten mehr Genauigkeit
Jedes Umspannen bringt einen zusätzlichen Fehleranteil ein. Auf
5-Achs-Bearbeitungszentren lassen sich fünf Seiten eines Bauteils in
einer Aufspannung fertigen – das sichert Lagetoleranzen, die sich über
mehrere Aufspannungen nur schwer halten lassen. Warum sich die
5-Achs-Bearbeitung auch bei vermeintlich einfachen Bauteilen rechnet,
haben wir im
Fachartikel zur 5-Achs-Bearbeitung
ausführlich beschrieben.
Durch das Schwenken von Tisch oder Kopf kann das Werkzeug optimal zur
Fläche angestellt werden. Das erlaubt kürzere, steifere
Werkzeuge,
geringere
Auskraglängen
und damit weniger Vibration, bessere Oberflächen und höhere Standzeiten.
Werkstoff und Strategie bestimmen das Ergebnis
Ein für
Aluminium
ausgelegter Prozess funktioniert in
Titan
nicht. Schnittwerte,
Frässtrategie, Werkzeug und
Kühlung
werden werkstoffspezifisch ausgelegt – bei schwer zerspanbaren
Werkstoffen wie Titan etwa mit trochoidalen Strategien und
Hochdruck-Innenkühlung.
Spannkonzept und Verzug
Gerade dünnwandige Bauteile reagieren empfindlich auf Spannkräfte und
Eigenspannungen im Material. Ein durchdachtes
Spannkonzept
– bei Bedarf mit selbst gebauten Sonderspannmitteln – entscheidet über
Maßhaltigkeit und Wirtschaftlichkeit.
Verfahren
Fräsverfahren im Überblick
Je nach Geometrie und Funktion des Bauteils kommen unterschiedliche Fräsverfahren zum Einsatz — meist mehrere kombiniert in einem Bauteil.
Verfahren
Was dabei entsteht
Typischer Einsatz
Planfräsen
ebene Flächen
Auflage- und Dichtflächen, Bezugsflächen
Umfangsfräsen
seitliche Konturen und Absätze
Außenkonturen, Stufen, Nuten
Taschen- und Konturfräsen
Vertiefungen und geschlossene Konturen
Gehäuse, Aufnahmen, Materialabtrag im Inneren
Freiformfräsen (5-Achs-Simultan)
gekrümmte Flächen
Implantatnahe Geometrien, Freiformflächen
Gewindefräsen
Innen- und Außengewinde
Gewinde in schwer zerspanbaren Werkstoffen, große Durchmesser
Gravieren und Beschriften
dauerhafte Kennzeichnung
Bauteilkennzeichnung, Rückverfolgbarkeit
Welche Bearbeitungsstrategie
dabei gefahren wird — vom Schruppen über HSC und HPC bis zum
trochoidalen Fräsen — hängt von Werkstoff und Geometrie ab.
Werkstoffe
Werkstoffe beim CNC-Fräsen
Werkstoff
Herausforderung beim Fräsen
Details
Titan (Grade 2, Grade 5)
geringe Wärmeleitfähigkeit, Wärme bleibt an der Schneide
Für die Fräsbearbeitung stehen uns 5-Achs-
Bearbeitungszentren
von Hermle und DMG MORI zur Verfügung – mit Verfahrwegen bis
850 × 700 × 500 mm, ausgestattet mit Palettenwechsler und
Roboterautomation für
mannlose Fertigung.
Ergänzt wird das durch Fräszentren zur Komplettbearbeitung ab Stange.
Geprüft und dokumentiert wird nach unserem
Qualitätsmanagement
nach ISO 9001:2015.
Soll ein Bauteil nicht nur gefräst, sondern in einem Arbeitsgang
komplett gedreht und gefräst werden, ist das
Drehfräsen
die wirtschaftlichere Lösung.
3-, 4- und 5-Achs-Fräsen für komplexe Frästeile mit engen Toleranzen.
5-Achs-Simultanbearbeitung für Freiformflächen, schräge Bohrungen und gute Oberflächen.
Automatisierte Fertigung für wiederkehrende Serien und stabile Abrufe.
Antworten für Einkauf, Konstruktion und technische Projektverantwortliche.
Was ist der Unterschied zwischen 3+2-Bearbeitung und 5-Achs-Simultanbearbeitung?
Bei der 3+2-Bearbeitung wird das Werkzeug in eine feste Schwenkstellung gebracht und dann in drei Achsen verfahren. Bei der 5-Achs-Simultanbearbeitung bewegen sich alle fünf Achsen gleichzeitig, was Freiformflächen und eine durchgehend optimale Werkzeuganstellung ermöglicht.
Welche Bauteilgrößen kann Gerdt CNC-Technik fräsen?
Auf unserer Hermle C 40 U Dynamic stehen Verfahrwege von 850 × 700 × 500 mm zur Verfügung. Kleinere Präzisionsbauteile fertigen wir auf der DMG MORI HSC 55 linear und der DMG MORI DMP 35.
Welche Werkstoffe fräst Gerdt CNC-Technik?
Wir fräsen Titan, Edelstahl, Aluminium und hochfeste Stähle. Für jeden Werkstoff legen wir Schnittwerte, Werkzeuge und Kühlstrategie individuell aus.
Warum ist die 5-Achs-Bearbeitung genauer als mehrere Aufspannungen?
Jedes Umspannen bringt einen zusätzlichen Fehleranteil ein. Auf einem 5-Achs-Bearbeitungszentrum werden fünf Seiten eines Bauteils in einer Aufspannung gefertigt, wodurch Form- und Lagetoleranzen deutlich sicherer eingehalten werden.
Bietet Gerdt CNC-Technik CNC-Fräsen als Lohnfertigung an?
Ja. Wir fräsen nach Ihrer Zeichnung – vom Musterteil mit Blick auf die spätere Serie über Serien von 50 bis 10.000 Stück bis zu Großserien ab 25.000 Stück.
Wann ist Drehfräsen sinnvoller als reines Fräsen?
Wenn ein Bauteil sowohl Dreh- als auch Fräsbearbeitung erfordert, ist das Drehfräsen wirtschaftlicher: Aus dem Rohteil entsteht in einem Arbeitsgang auf einer Maschine das fertige Bauteil, ohne Umspannen und ohne Maschinenwechsel.
Bis zu welchem Durchmesser und welcher Länge fräst Gerdt CNC-Technik?
Wir fräsen Bauteile innerhalb eines Störkreises von Ø 3 bis 350 mm und bis zu einer Länge von 500 mm. Größere Bauteile passen nicht zu unserem Fertigungskonzept.
Welche Toleranzen erreicht Gerdt CNC-Technik beim Fräsen?
Wir erreichen echte, taktil gemessene Toleranzen unter 10 µm. Gemessen wird mit Taster auf der Koordinatenmessmaschine, nicht optisch geschätzt.
Ab welcher Stückzahl fertigt Gerdt CNC-Technik Frästeile?
Wir fertigen Serien von 50 bis 10.000 Stück sowie Großserien ab 25.000 Stück. Musterteile fertigen wir ausschließlich im Hinblick auf eine spätere Serienfertigung.
Welche Bauteile fräst Gerdt CNC-Technik nicht?
Nicht zu unserem Fertigungskonzept passen Bauteile außerhalb des Störkreises von Ø 350 mm, Bauteile über 500 mm Länge, reine Drehteile ohne Fräsbearbeitung sowie einfache Bauteile wie ein Vierkant mit Bohrung und Gewinde.
Anfrage
Sie suchen einen Zulieferer für Frästeile?
Senden Sie uns Zeichnung, 3D-Daten, Werkstoff und Stückzahl – wir geben Ihnen eine technische Einschätzung.